

Hàn Ống HDPE: Kỹ Thuật, Quy Trình & Hướng Dẫn Chi Tiết
- Các Phương Pháp Hàn Ống HDPE Phổ Biến Nhất
- Butt Fusion (Hàn Nhiệt Đối Đầu)
- Electrofusion (Hàn Điện Trở / Điện Phân)
- Socket Fusion / Saddle Fusion (Hàn Lồng & Hàn Yên Ngựa)
- Quy Trình Hàn Ống HDPE Chi Tiết (Butt Fusion)
- So Sánh Phương Hàn Đối Đầu (Butt Fusion) và Hàn Điện Trở (Electrofusion) Cho Ống HDPE
Hàn ống HDPE là phương pháp ghép nối các đoạn ống Polyethylene mật độ cao (HDPE) lại với nhau bằng cách sử dụng nhiệt và áp suất, tạo ra một mối hàn HDPE kín khít, đồng nhất và bền vững hơn cả chính vật liệu ống. Phương pháp ghép nối ống HDPE bằng hàn (còn gọi là nối ống HDPE bằng fusion) là tiêu chuẩn vàng trong ngành cấp thoát nước, khí đốt và công nghiệp hóa chất nhờ khả năng loại bỏ rò rỉ tại các điểm nối.
Các Phương Pháp Hàn Ống HDPE Phổ Biến Nhất
- Có ba kỹ thuật hàn nhiệt HDPE chính được áp dụng tùy thuộc vào đường kính, ứng dụng, và vị trí lắp đặt của ống:
Butt Fusion (Hàn Nhiệt Đối Đầu)
Hàn nhiệt đối đầu ống HDPE (hay Butt fusion HDPE) là phương pháp phổ biến nhất cho ống có đường kính lớn.
- Nguyên tắc: Hai đầu ống được căn chỉnh thẳng hàng, làm sạch, sau đó được gia nhiệt đồng thời bằng một tấm nhiệt (heating plate) nóng chảy. Sau khi đạt nhiệt độ chảy, tấm nhiệt được rút ra và hai đầu ống được ép lại với nhau dưới một áp lực xác định (áp lực hàn) trong thời gian làm nguội, tạo thành một mối hàn đồng nhất (homogeneous weld).
- Ứng dụng: Thường dùng cho các ống dẫn chính, đường ống có áp lực cao (D ≥ 63mm).
- Thiết bị: Cần máy hàn ống HDPE chuyên dụng có khả năng căn chỉnh, làm sạch, gia nhiệt và duy trì áp suất.

Electrofusion (Hàn Điện Trở / Điện Phân)
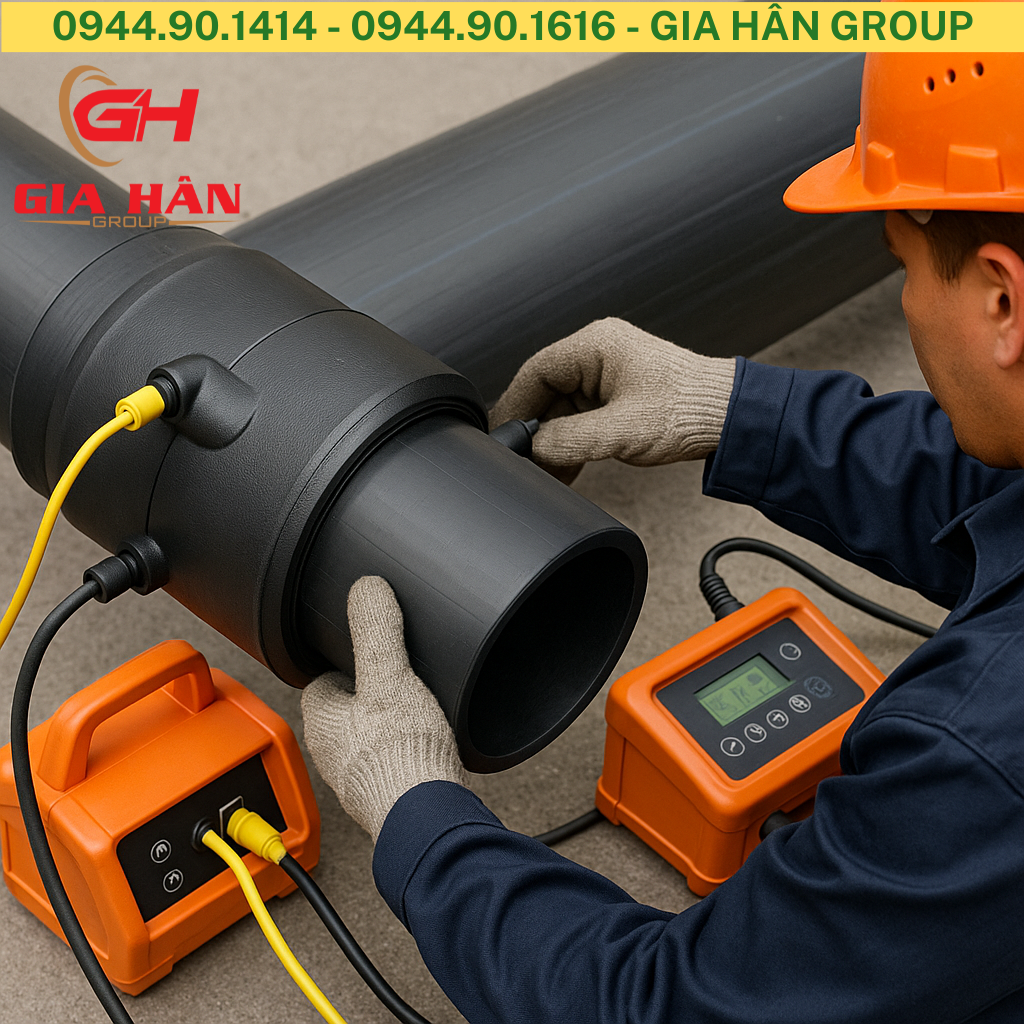
Hàn điện phân (electrofusion) ống HDPE (hay Hàn điện trở HDPE, Fusion HDPE) sử dụng các phụ kiện đặc biệt có dây điện trở tích hợp bên trong.
- Nguyên tắc: Các phụ kiện Electrofusion (như măng sông, tê, cút, yên ngựa) được đặt vào vị trí nối. Dòng điện được đưa qua các dây điện trở, làm nóng chảy và hợp nhất vật liệu của phụ kiện với vật liệu của ống, tạo thành mối nối.
- Ứng dụng: Lý tưởng cho việc nối ống trong không gian hẹp, sửa chữa, kết nối các đường ống có đường kính khác nhau, hoặc tạo các mối nối Saddle fusion HDPE (hàn yên ngựa) để rẽ nhánh.
- Ưu điểm: Độ tin cậy cao, quy trình ít phụ thuộc vào yếu tố kỹ thuật viên, mối hàn chất lượng ổn định.
Socket Fusion / Saddle Fusion (Hàn Lồng & Hàn Yên Ngựa)
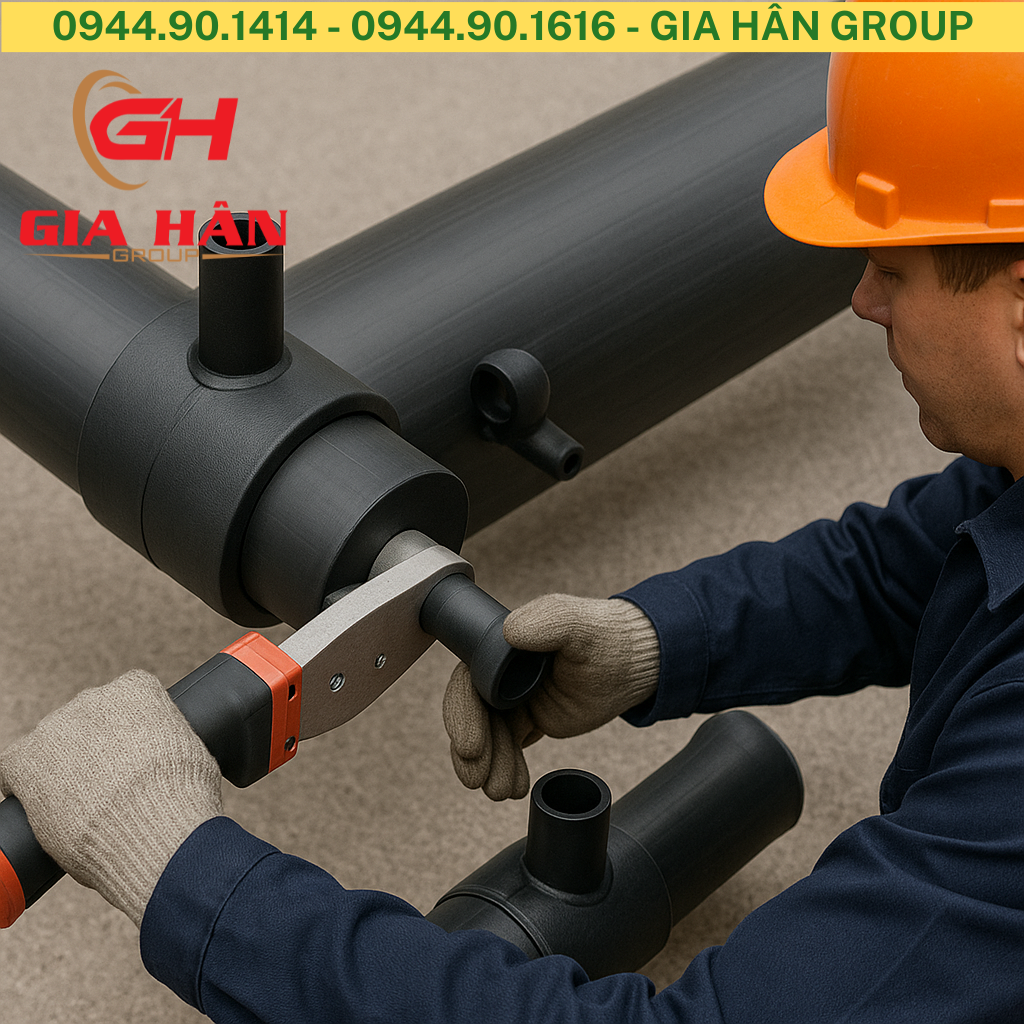
- Socket Fusion HDPE (Hàn Lồng/Hàn Măng Sông): Thường dùng cho ống có đường kính nhỏ (D ≤ 110mm). Một đầu ống và bên trong phụ kiện (măng sông, cút, tê) được làm nóng đồng thời trên cùng một công cụ gia nhiệt, sau đó được lồng vào nhau.
- Saddle Fusion (Hàn Yên Ngựa): Tương tự như Electrofusion yên ngựa, nhưng sử dụng nhiệt đối đầu để hàn phụ kiện rẽ nhánh (yên ngựa) lên thân ống chính.
Quy Trình Hàn Ống HDPE Chi Tiết (Butt Fusion)
Quy trình hàn HDPE đối đầu phải tuân thủ nghiêm ngặt để đảm bảo chất lượng mối hàn HDPE kín khít.
Chuẩn bị Ống & Làm Sạch Bề Mặt
- Cố định: Đặt và kẹp chặt hai đầu ống vào máy hàn, đảm bảo căn chỉnh thẳng hàng (trục tâm) tuyệt đối.
- Làm sạch: Dùng công cụ vát/gọt mặt đầu ống (facing) để loại bỏ lớp oxy hóa, bụi bẩn, và đảm bảo hai mặt phẳng song song hoàn hảo.
- Kiểm tra khe hở: Khe hở giữa hai mặt ống sau khi gọt phải nằm trong giới hạn cho phép (thường < 0.5mm).
Gia Nhiệt & Hợp Nhất Mối Hàn
-
Gia nhiệt: Đặt tấm nhiệt vào giữa hai đầu ống và ép ống chạm vào tấm nhiệt dưới một áp lực nhất định (áp lực gia nhiệt) trong một khoảng thời gian (thời gian gia nhiệt) cho đến khi hình thành các mép chảy đồng đều (bead/gân hàn). Nhiệt độ tấm nhiệt thường dao động quanh 210∘C−220∘C.
-
Rút tấm nhiệt: Nhanh chóng rút tấm nhiệt ra. Thời gian này (thời gian chuyển đổi) phải cực kỳ ngắn (chỉ vài giây) để tránh làm nguội mặt chảy.
-
Hợp nhất (Áp lực hàn): Đưa hai mặt ống đã chảy vào nhau và nhanh chóng tăng áp suất lên mức áp lực hàn đã quy định. Áp lực này được giữ cố định.
Làm Nguội & Kiểm Tra Mối Hàn
- Làm nguội: Duy trì áp lực hàn trong suốt thời gian làm nguội (thời gian này phụ thuộc vào đường kính ống và nhiệt độ môi trường). Tuyệt đối không làm nguội cưỡng bức (dùng nước hoặc quạt).
- Tháo kẹp: Sau khi mối hàn nguội hoàn toàn, tháo kẹp ống và tiến hành kiểm tra.
- Note: Bảng thông số hàn ống HDPE theo đường kính (thời gian, nhiệt độ, áp suất) là tài liệu kỹ thuật bắt buộc phải tuân thủ theo tiêu chuẩn DVS 2207 hoặc tiêu chuẩn nhà sản xuất ống.
👉 XEM THÊM: Ống Nhựa HDPE Có Mấy Loại? Phân Loại Chi Tiết (Trơn, Gân Xoắn, PE100)
Dưới đây là bảng thông số kích thước ống và độ nóng chảy khi hàn của loại ống nhựa này:
| Kích thước sản phẩm (mm) | PN | Chiều dày ống (mm) | Áp suất gia nhiệt (Bar) | Thời gian ủ nhiệt (giây) | Thời gian chuyển tiếp (giây) | Áp suất hàn (Bar) | Thời gian làm nguội (phút) |
| 90 | 8 | 4,3 | 1 | 65 | 5 | 1 | 12 |
| 90 | 10 | 5,4 | 1 | 81 | 5 | 1 | 13 |
| 90 | 12,5 | 6,7 | 1 | 101 | 6 | 1 | 13 |
| 90 | 16 | 8,2 | 2 | 123 | 7 | 2 | 14 |
| 90 | 20 | 10,1 | 2 | 152 | 7 | 2 | 15 |
| 90 | 25 | 12,3 | 2 | 185 | 8 | 2 | 16 |
| 110 | 6 | 4,2 | 1 | 63 | 5 | 1 | 12 |
| 110 | 8 | 5,3 | 1 | 80 | 5 | 1 | 13 |
| 110 | 10 | 6,6 | 2 | 99 | 6 | 2 | 13 |
| 110 | 12,5 | 8,1 | 2 | 122 | 6 | 2 | 14 |
| 110 | 16 | 10 | 2 | 150 | 7 | 2 | 15 |
| 110 | 20 | 12,3 | 3 | 185 | 8 | 3 | 16 |
| 110 | 25 | 15,1 | 3 | 196 | 9 | 3 | 23 |
| 125 | 6 | 4,8 | 1 | 72 | 5 | 1 | 12 |
| 125 | 8 | 6 | 2 | 90 | 6 | 2 | 13 |
| 125 | 10 | 7,4 | 2 | 111 | 7 | 2 | 14 |
| 125 | 12,5 | 9,2 | 3 | 138 | 7 | 3 | 15 |
| 125 | 16 | 11,4 | 3 | 171 | 8 | 3 | 16 |
| 125 | 20 | 14 | 4 | 210 | 9 | 4 | 17 |
| 125 | 25 | 17,1 | 4 | 222 | 9 | 4 | 26 |
| 140 | 6 | 5,4 | 2 | 81 | 5 | 2 | 13 |
| 140 | 8 | 6,7 | 2 | 101 | 6 | 2 | 13 |
| 140 | 10 | 8,3 | 3 | 125 | 7 | 3 | 14 |
| 140 | 12,5 | 10,3 | 3 | 155 | 7 | 3 | 15 |
| 140 | 16 | 12,7 | 4 | 191 | 8 | 4 | 16 |
| 140 | 20 | 15,7 | 5 | 204 | 9 | 5 | 24 |
| 140 | 25 | 19,2 | 5 | 250 | 10 | 5 | 29 |
| 160 | 6 | 6,2 | 2 | 93 | 6 | 2 | 13 |
| 160 | 8 | 7,7 | 3 | 116 | 6 | 3 | 14 |
| 160 | 10 | 9,5 | 3 | 143 | 7 | 3 | 15 |
| 160 | 12,5 | 11,8 | 4 | 177 | 7 | 4 | 16 |
| 160 | 16 | 14,6 | 5 | 219 | 8 | 5 | 17 |
| 160 | 20 | 17,9 | 6 | 233 | 9 | 6 | 27 |
| 160 | 25 | 21,9 | 7 | 285 | 9 | 7 | 33 |
| 180 | 6 | 6,9 | 3 | 104 | 6 | 3 | 13 |
| 180 | 8 | 8,6 | 3 | 129 | 7 | 3 | 14 |
| 180 | 10 | 10,7 | 4 | 161 | 7 | 4 | 15 |
| 180 | 12,5 | 13,3 | 5 | 200 | 7 | 5 | 17 |
| 180 | 16 | 16,4 | 6 | 213 | 8 | 6 | 25 |
| 180 | 20 | 20,1 | 8 | 261 | 9 | 8 | 30 |
| 180 | 25 | 24,6 | 9 | 320 | 10 | 9 | 37 |
| 200 | 6 | 7,7 | 3 | 116 | 6 | 3 | 14 |
| 200 | 8 | 9,6 | 4 | 144 | 7 | 4 | 15 |
| 200 | 10 | 11,9 | 5 | 179 | 8 | 5 | 16 |
| 200 | 12,5 | 14,7 | 6 | 221 | 8 | 6 | 17 |
| 200 | 16 | 18,2 | 8 | 237 | 9 | 8 | 27 |
| 200 | 20 | 22,4 | 9 | 269 | 10 | 9 | 34 |
| 200 | 25 | 27,4 | 11 | 329 | 11 | 11 | 41 |
| 225 | 6 | 8,6 | 4 | 129 | 7 | 4 | 14 |
| 225 | 8 | 10,8 | 5 | 162 | 7 | 5 | 15 |
| 225 | 10 | 13,4 | 7 | 201 | 8 | 7 | 17 |
| 225 | 12,5 | 16,6 | 8 | 249 | 9 | 8 | 25 |
| 225 | 16 | 20,5 | 10 | 267 | 10 | 10 | 31 |
| 225 | 20 | 25,2 | 12 | 302 | 11 | 12 | 38 |
| 250 | 6 | 9,6 | 5 | 144 | 7 | 5 | 15 |
| 250 | 8 | 11,9 | 7 | 179 | 8 | 7 | 16 |
| 250 | 10 | 14,8 | 8 | 222 | 9 | 8 | 17 |
| 250 | 12,5 | 18,4 | 10 | 239 | 10 | 10 | 28 |
| 250 | 16 | 22,7 | 12 | 272 | 11 | 12 | 34 |
| 250 | 20 | 27,9 | 15 | 335 | 12 | 15 | 42 |
| 280 | 6 | 10.7 | 7 | 150 | 7 | 7 | 15 |
| 280 | 8 | 13.4 | 8 | 188 | 9 | 8 | 19 |
| 280 | 10 | 16.6 | 10 | 232 | 9 | 10 | 24 |
| 280 | 12,5 | 20.6 | 13 | 288 | 10 | 13 | 29 |
| 280 | 16 | 25.4 | 15 | 356 | 14 | 15 | 36 |
| 280 | 20 | 31.3 | 18 | 438 | 15 | 18 | 44 |
| 315 | 6 | 12.1 | 9 | 169 | 8 | 9 | 17 |
| 315 | 8 | 15 | 11 | 210 | 10 | 11 | 21 |
| 315 | 10 | 18.7 | 13 | 262 | 10 | 13 | 26 |
| 315 | 12,5 | 23.2 | 16 | 325 | 11 | 16 | 33 |
| 315 | 16 | 28.6 | 19 | 400 | 13 | 19 | 40 |
| 315 | 20 | 35.2 | 23 | 493 | 14 | 23 | 50 |
So Sánh Phương Hàn Đối Đầu (Butt Fusion) và Hàn Điện Trở (Electrofusion) Cho Ống HDPE
| Tiêu chí So Sánh | Butt Fusion (Hàn Đối Đầu) | Electrofusion (Hàn Điện Trở) |
| Đường kính Ứng dụng | Lớn và rất lớn (D ≥ 63mm) | Nhỏ và trung bình (D ≤ 315mm) |
| Thiết bị | Máy hàn lớn, thủy lực hoặc bán tự động | Máy hàn nhỏ gọn, phụ kiện Electrofusion |
| Khả năng uốn cong | Mối hàn không dẻo bằng ống ban đầu | Rất tốt, mối nối gọn, tính toàn vẹn cao |
| Không gian lắp đặt | Cần không gian thao tác rộng rãi | Thích hợp cho không gian hẹp |
| Chi phí | Chi phí máy hàn cao, phụ kiện thấp | Chi phí máy hàn vừa phải, phụ kiện cao |
| Độ tin cậy | Rất cao (khi tuân thủ quy trình) | Rất cao (quy trình tự động hóa) |
Kiểm Tra Chất Lượng Mối Hàn Ống HDPE Sau Khi Hàn
Kiểm tra mối hàn HDPE là bước quan trọng để đảm bảo tính toàn vẹn của hệ thống.
Kiểm tra trực quan:
- Mép hàn (gân hàn) phải đồng đều xung quanh chu vi ống, không bị nứt, rỗ, hoặc có vật lạ.
- Kích thước và hình dạng của gân hàn phải nằm trong phạm vi tiêu chuẩn.
Kiểm tra phi phá hủy (Non-Destructive Testing – NDT):
- Kiểm tra siêu âm (Ultrasonic Testing) để phát hiện các khuyết tật bên trong.
- Thử áp lực đường ống (Hydrostatic Test) là phương pháp cuối cùng và quan trọng nhất để xác nhận độ kín khít.
👉 XEM THÊM: Cách Nối Ống HDPE Với Ống PVC
Các Lỗi Thường Gặp & Cách Khắc Phục Mối Hàn Ống HDPE
Lỗi: Mối hàn không thẳng tâm
- Khắc phục: Kiểm tra độ đồng tâm trước khi hàn, sử dụng kẹp cố định.
Lỗi: Bề mặt gia nhiệt bẩn
- Khắc phục: Làm sạch kỹ, tránh bụi bẩn trong quá trình.
Lỗi: Mối hàn gãy do nguội nhanh
- Khắc phục: Duy trì thời gian làm nguội đúng quy định, tránh gió lạnh.
Lỗi: Rò rỉ do áp lực không đủ
- Khắc phục: Kiểm tra thông số máy và thử áp lực sau hàn.
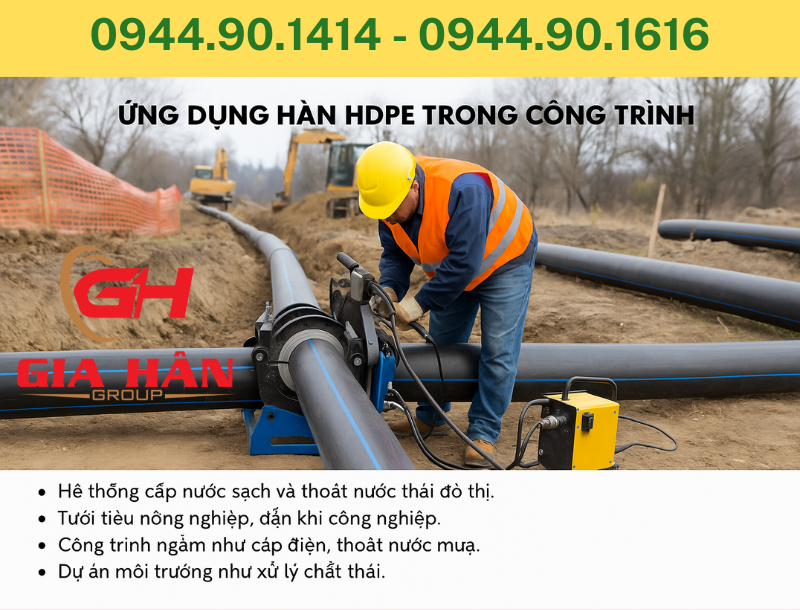
Ứng Dụng Hàn HDPE Trong Công Trình
Hàn ống HDPE được áp dụng rộng rãi trong:
- Hệ thống cấp nước sạch và thoát nước thải đô thị.
- Tưới tiêu nông nghiệp, dẫn khí công nghiệp.
- Công trình ngầm như cáp điện, thoát nước mưa.
- Dự án môi trường như xử lý chất thải.
Câu Hỏi Thường Gặp (FAQ) Về Hàn Ống HDPE
1. Hướng dẫn hàn ống HDPE đối đầu đầy đủ?
- Theo quy trình trên: Chuẩn bị, gia nhiệt, hợp nhất và kiểm tra. Sử dụng máy hàn thủy lực cho ống lớn.
2. Cách hàn điện trở ống HDPE từ A đến Z?
- Lắp phụ kiện electrofusion, kết nối điện (thường 40V, 20-30 giây), làm nguội tự nhiên. Kiểm tra bằng mã vạch nếu máy tự động.
3. Bảng thông số hàn ống HDPE theo đường kính?
- Xem bảng trên, nhiệt độ thường 220°C, áp lực 0.10-0.30 MPa tùy kích thước.
4. Máy hàn ống HDPE loại nào tốt?
- Máy thủy lực như XMTK-5000 hoặc tay quay cho ống nhỏ
5. Hàn ống HDPE D63, D110, D200 – kỹ thuật và lưu ý?
- Sử dụng butt fusion cho D200, socket cho D63. Lưu ý nhiệt độ không vượt 220°C, tránh lỗi thẳng tâm.
6. Kiểm tra chất lượng mối hàn ống HDPE sau khi hàn?
- Kiểm tra trực quan, thử áp lực (1.5 lần áp suất làm việc) hoặc siêu âm
Tin tức liên quan

04/05/2026 1051 Lượt xem
Trong hệ thống cấp nước đặc biệt là nước nóng, việc chọn đúng vật tư quyết định trực tiếp đến độ bền và an toàn vận hành. Ống PPR PN20 Bình Minh của Nhựa Bình Minh được đánh giá cao nhờ khả năng chịu nhiệt đến ~95°C, áp lực 20 bar và độ bền lên tới 50 năm. Sản phẩm thường được sử dụng trong nhà ở, khách sạn, chung cư, nhà máy và các công trình cần đường ống cấp nước nóng an toàn, bền lâu.

09/10/2025 1892 Lượt xem
Việc nối ống HDPE với ống PVC (Polyethylene mật độ cao với Polyvinyl Clorua) là một thách thức kỹ thuật do sự khác biệt lớn về vật liệu, độ cứng và hệ số giãn nở nhiệt. Phương pháp hiệu quả và an toàn nhất là sử dụng khớp nối chuyển tiếp (Transition Fitting) hoặc phụ kiện chuyển tiếp HDPE-PVC (Adapter) bằng phương pháp cơ khí (Mechanical Coupling) như mặt bích (Flange) hoặc van rắc co.

30/05/2025 1335 Lượt xem
Thị trường vật liệu xây dựng tại Cần Thơ đang ngày càng phát triển mạnh mẽ, và ống HDPE (High-Density Polyethylene) là một lựa chọn hàng đầu cho nhiều dự án từ cấp thoát nước, hạ tầng ngầm điện đến tưới tiêu nông nghiệp. Với những đặc tính vượt trội về độ bền, tuổi thọ và khả năng chịu được điều kiện khắc nghiệt và tia uv, ống HDPE không chỉ đáp ứng các tiêu chuẩn kỹ thuật khắt khe mà còn mang lại hiệu quả kinh tế lâu dài cho các công trình.

04/12/2025 3305 Lượt xem
Việc chọn sai loại ống nhựa cho hệ thống cấp nước có áp lực cao (như sau máy bơm tăng áp, trục đứng nhà cao tầng, hoặc hệ thống tưới tiêu công nghiệp) là nguyên nhân hàng đầu dẫn đến tình trạng nổ ống, rò rỉ nước và tốn kém chi phí sửa chữa. Vậy ống PVC chịu áp lực là gì? Nên chọn loại ống có chỉ số PN bao nhiêu là an toàn nhất? Bài viết dưới đây của chuyên gia vật tư nước từ Gia Hân Group sẽ giải đáp chi tiết, giúp bạn đưa ra lựa chọn chính xác về kỹ thuật và tối ưu về kinh tế.

19/12/2025 1150 Lượt xem
Trong quy hoạch hạ tầng hiện đại, hệ thống thoát nước là "mạch máu" ngầm quan trọng nhất. Trước đây, ống cống bê tông hoặc ống nhựa PVC là lựa chọn phổ biến. Tuy nhiên, sự gia tăng của nước thải công nghiệp chứa hóa chất và yêu cầu về tuổi thọ công trình đã khiến ống HDPE dẫn nước thải trở thành vật liệu thay thế hàng đầu. Không chỉ đơn thuần là dẫn nước, ống HDPE giải quyết được bài toán nan giải: Sự ăn mòn hóa học và sụt lún địa chất

30/05/2025 2579 Lượt xem
Thị trường vật liệu xây dựng tại Đồng Nai đang ngày càng phát triển mạnh mẽ, và ống HDPE (High-Density Polyethylene) là một lựa chọn hàng đầu cho nhiều dự án từ cấp thoát nước, hạ tầng ngầm điện đến tưới tiêu nông nghiệp. Với những đặc tính vượt trội về độ bền, tuổi thọ và khả năng chịu được điều kiện khắc nghiệt và tia uv, ống HDPE không chỉ đáp ứng các tiêu chuẩn kỹ thuật khắt khe mà còn mang lại hiệu quả kinh tế lâu dài cho các công trình.

01/07/2026 750 Lượt xem
Ống HDPE được sử dụng rộng rãi trong hệ thống cấp nước, tưới tiêu, hạ tầng kỹ thuật, khu công nghiệp và công trình dân dụng. Tuy nhiên, độ bền của tuyến ống không chỉ phụ thuộc vào chất lượng ống mà còn phụ thuộc rất lớn vào phụ kiện và phương pháp nối ống HDPE. Chọn sai cách nối có thể gây rò rỉ, tụt khớp, giảm áp lực hoặc phát sinh chi phí sửa chữa sau thi công.

23/03/2026 867 Lượt xem
Đối với các dự án hạ tầng cấp thoát nước hiện nay, ống HDPE PE100 là vật tư gần như không thể thiếu nhờ khả năng chịu áp lực vượt trội và độ bền cao. Tuy nhiên, để lựa chọn đúng chủng loại ống cho từng hạng mục công trình, chủ đầu tư và kỹ sư cần nắm rõ các thông số kỹ thuật cốt lõi như SDR, PN, tiêu chuẩn sản xuất cũng như sự khác biệt giữa các hệ vật liệu. Bài viết dưới đây sẽ tổng hợp toàn bộ thông tin kỹ thuật, ứng dụng thực tế và báo giá hệ thống ống nhựa HDPE PE100.
Xem thêm